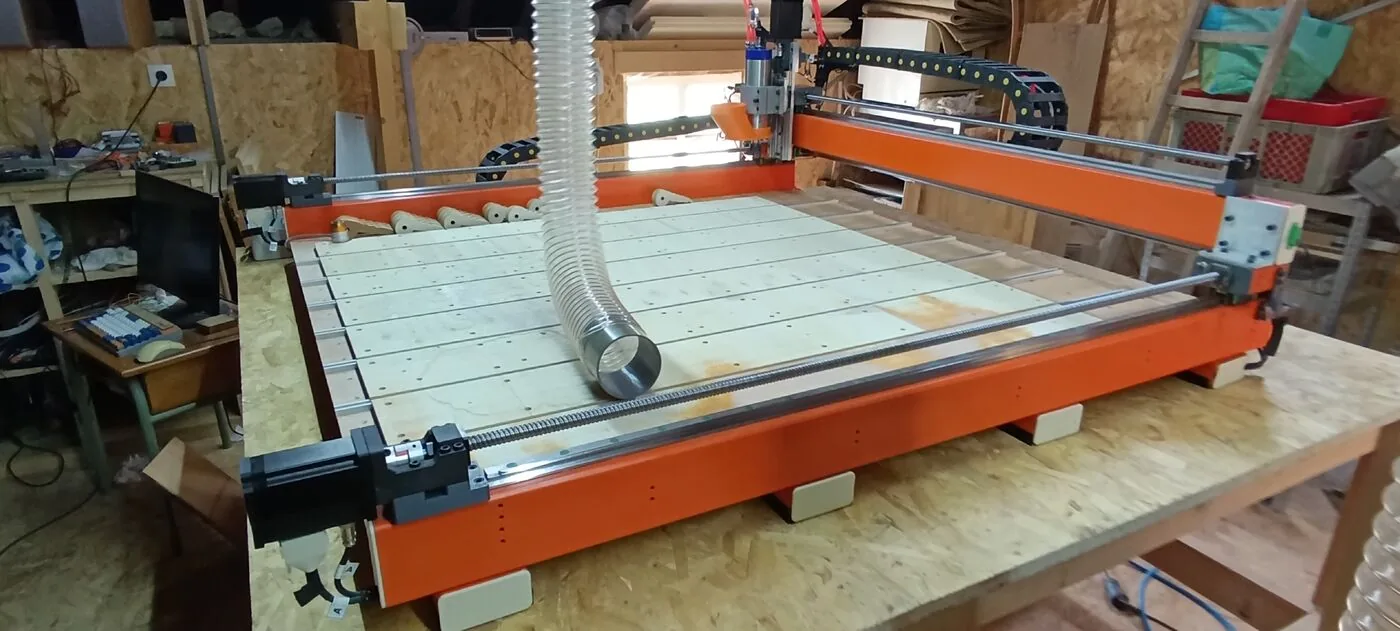
Fraiseuse PrintNCLaser diode 10 W optiquesTraceur Graphtec CE6000-60
L'atelier, et ce qu'on y écrit
Une fraiseuse sous LinuxCNC, une tête laser qui suit les surfaces courbes,
un traceur de découpe — et les logiciels qu'il a fallu écrire pour les
faire tourner ensemble.
Aucun n'a été écrit pour être un logiciel. Chacun règle un problème que la
machine posait, et qu'aucun outil existant ne réglait à ma place.
LaserAtelier
public
Un atelier FreeCAD qui transforme de la géométrie 2D et 3D en G-code laser :
marquage, gravure remplie, photo tramée, découpe multi-passes, grilles de
test et planches de calibration. Il suit les surfaces courbes en
pilotant la défocalisation, ce qui est la raison d'être du projet.
Un traceur de parcours LinuxCNC en PySide6/OpenGL, appuyé sur
rs274 — l'interpréteur de LinuxCNC lui-même. Il affiche donc
les fichiers paramétrés (#<nom>, expressions,
O-words) que les visualiseurs génériques refusent d'ouvrir.
Feuille de débit qui range les pièces dans un stock de planches
et de chutes — à la scie en coupes guillotine, à la fraise en
formes imbriquées. Le reste réutilisable passe avant le bois neuf, et
ce que le débit laisse retourne au tas pour le projet suivant. Sur le
bureau, ou dans le navigateur sans rien installer.
PySide6 et Pyodide · cœur sans dépendance · LGPL-2.1
Pilotage du traceur de découpe Graphtec CE6000-60 sous Linux, sans
driver constructeur : sonde de l'état machine, tracé de contrôle,
nuancier de force, et conversion SVG vers HP-GL.
Choisir broche et avance au pied de la machine : 9 matières du
sapin à l'acier doux, trois sens de calcul — l'avance, la broche ou le
copeau —, une bibliothèque d'outils et l'export vers FreeCAD.
Hors-ligne une fois ouverte, l'atelier n'a pas toujours de réseau.
Elle existe deux fois, avec le même calcul : dans le navigateur,
installable sur un téléphone ; et en appli de bureau à lancer sur
le PC de l'atelier. Le calcul est écrit une seule fois et vérifié par
ses tests, les deux ne peuvent donc pas diverger.
Web installable + bureau PySide6 · LGPL-2.1 · rien n'est envoyé
La configuration LinuxCNC de la machine, documentée : cinématique, HAL,
pilotage du laser en spindle.1, sorties auxiliaires, et les
sous-programmes du changeur d'outil automatique.
Trois machines, un même fil : tout finit en G-code ou en HP-GL.
La fraiseuse
Une PrintNC sous LinuxCNC, carte Flexi-HAL et Remora, quatre drivers
CL57T, l'axe Y en tandem. Broche 2,2 kW pilotée par variateur Huanyang
en RS485.
Son accélération est basse : le genou utile se situe entre 600 et
800 mm/min, ce qui change tout au moment d'estimer un temps d'usinage.
La tête laser
Un module diode LT-80W-AA-PRO, capot carré retiré pour qu'il puisse
suivre des surfaces courbes. Il occupe spindle.1 et sa puissance
est mise à l'échelle par la vitesse réelle : à l'arrêt, la puissance
tombe à zéro.
Ce détail-là commande toute la génération du G-code : un point ne peut pas
être une temporisation, il doit être un micro-déplacement.
Le traceur de découpe
Un Graphtec CE6000-60, piloté en HP-GL directement sur son descripteur
USB. La commande doit être réglée sur HP-GL et jamais sur AUTO : en
AUTO, la machine imprime le fichier au lieu de le découper.
Le changeur d'outil
Un magasin ATC à billes pour pinces ER20, en cours de montage : six postes,
trois billes acier par poste, et un mécanisme dont tout tient dans une
fenêtre de 1,02 mm.
Ces machines ne sont pas arrivées montées. Le journal de
construction suit la PrintNC mois par mois, en vidéo : la mécanique
d'abord, puis l'électronique, puis LinuxCNC — les essais ratés compris,
parce qu'ils expliquent les choix mieux que le résultat.
On y trouve aussi la documentation de la machine : ce qui est
branché où, et pourquoi.