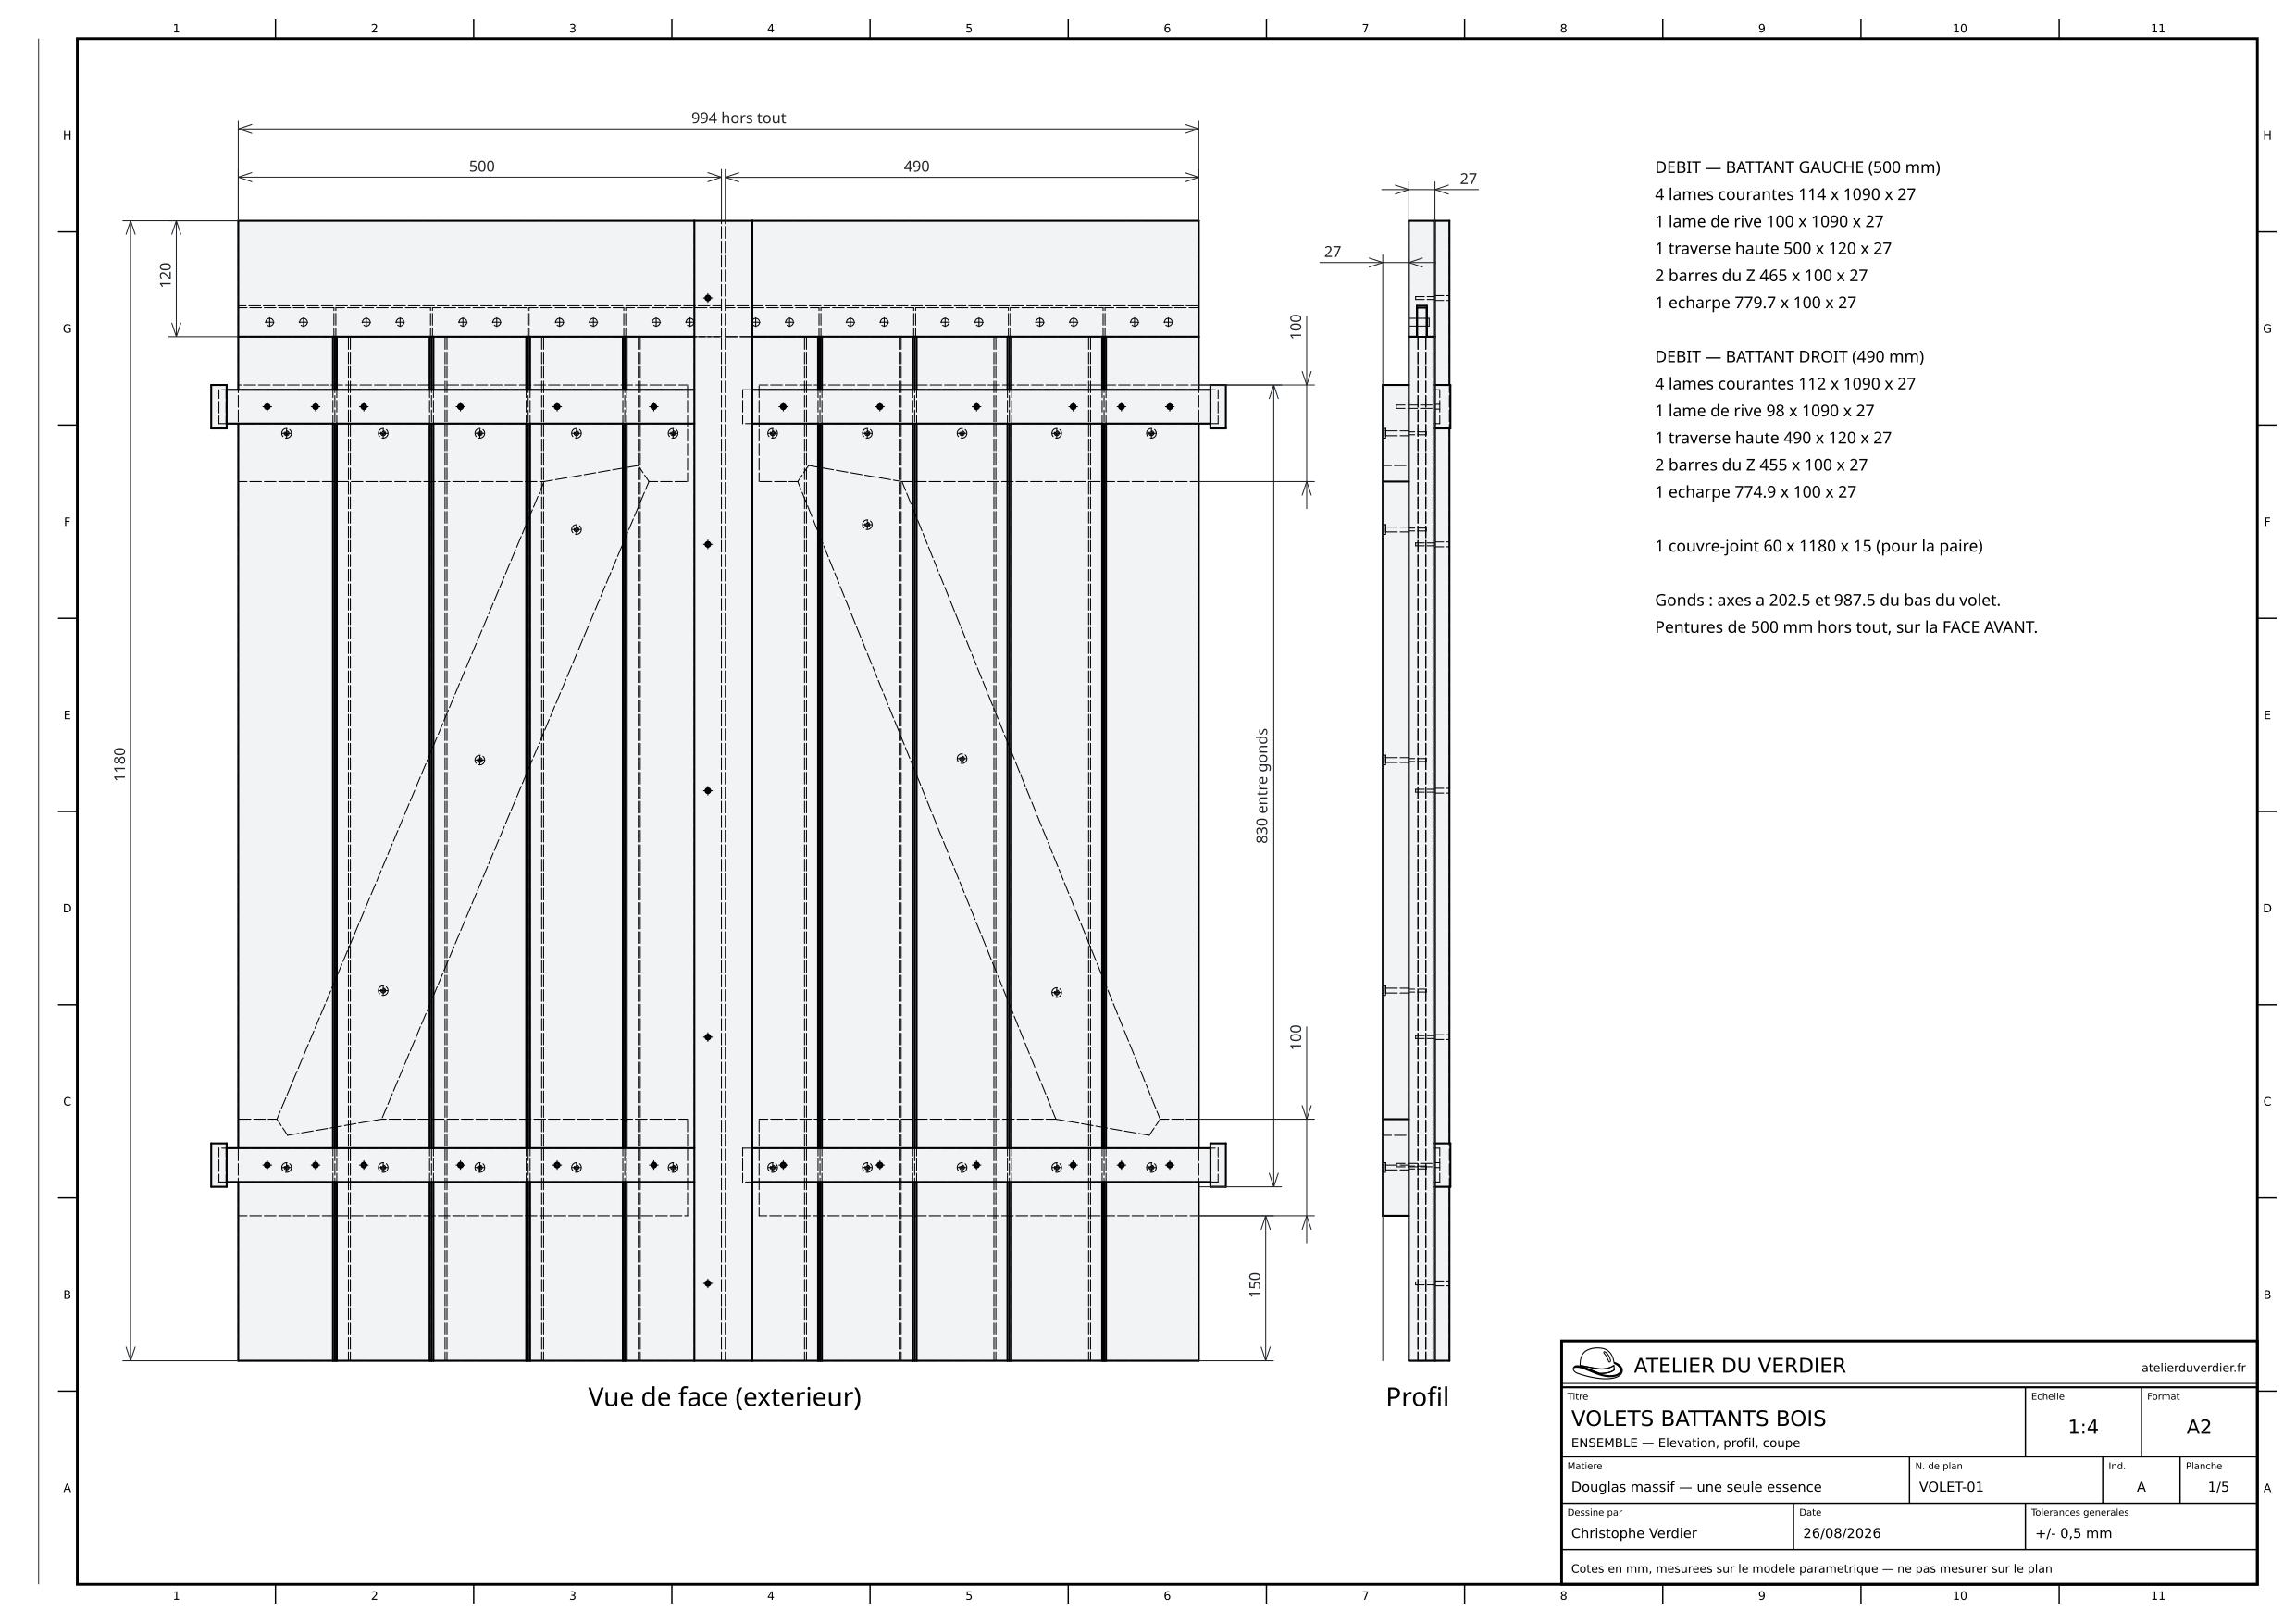
Une paire de volets pour un tableau qui n'est pas d'aplomb : l'un fait 500 mm, l'autre 490 mm. Tout le reste en découle — les lames, les barres, l'écharpe, jusqu'à la position des chevilles. On change une cellule du tableur, et les deux battants se refont chacun avec ses cotes.
Un volet se dessine vite quand les deux vantaux sont identiques. Ici ils ne le sont pas, et c'est toute la difficulté : rien ne peut être dessiné une fois puis recopié en miroir.
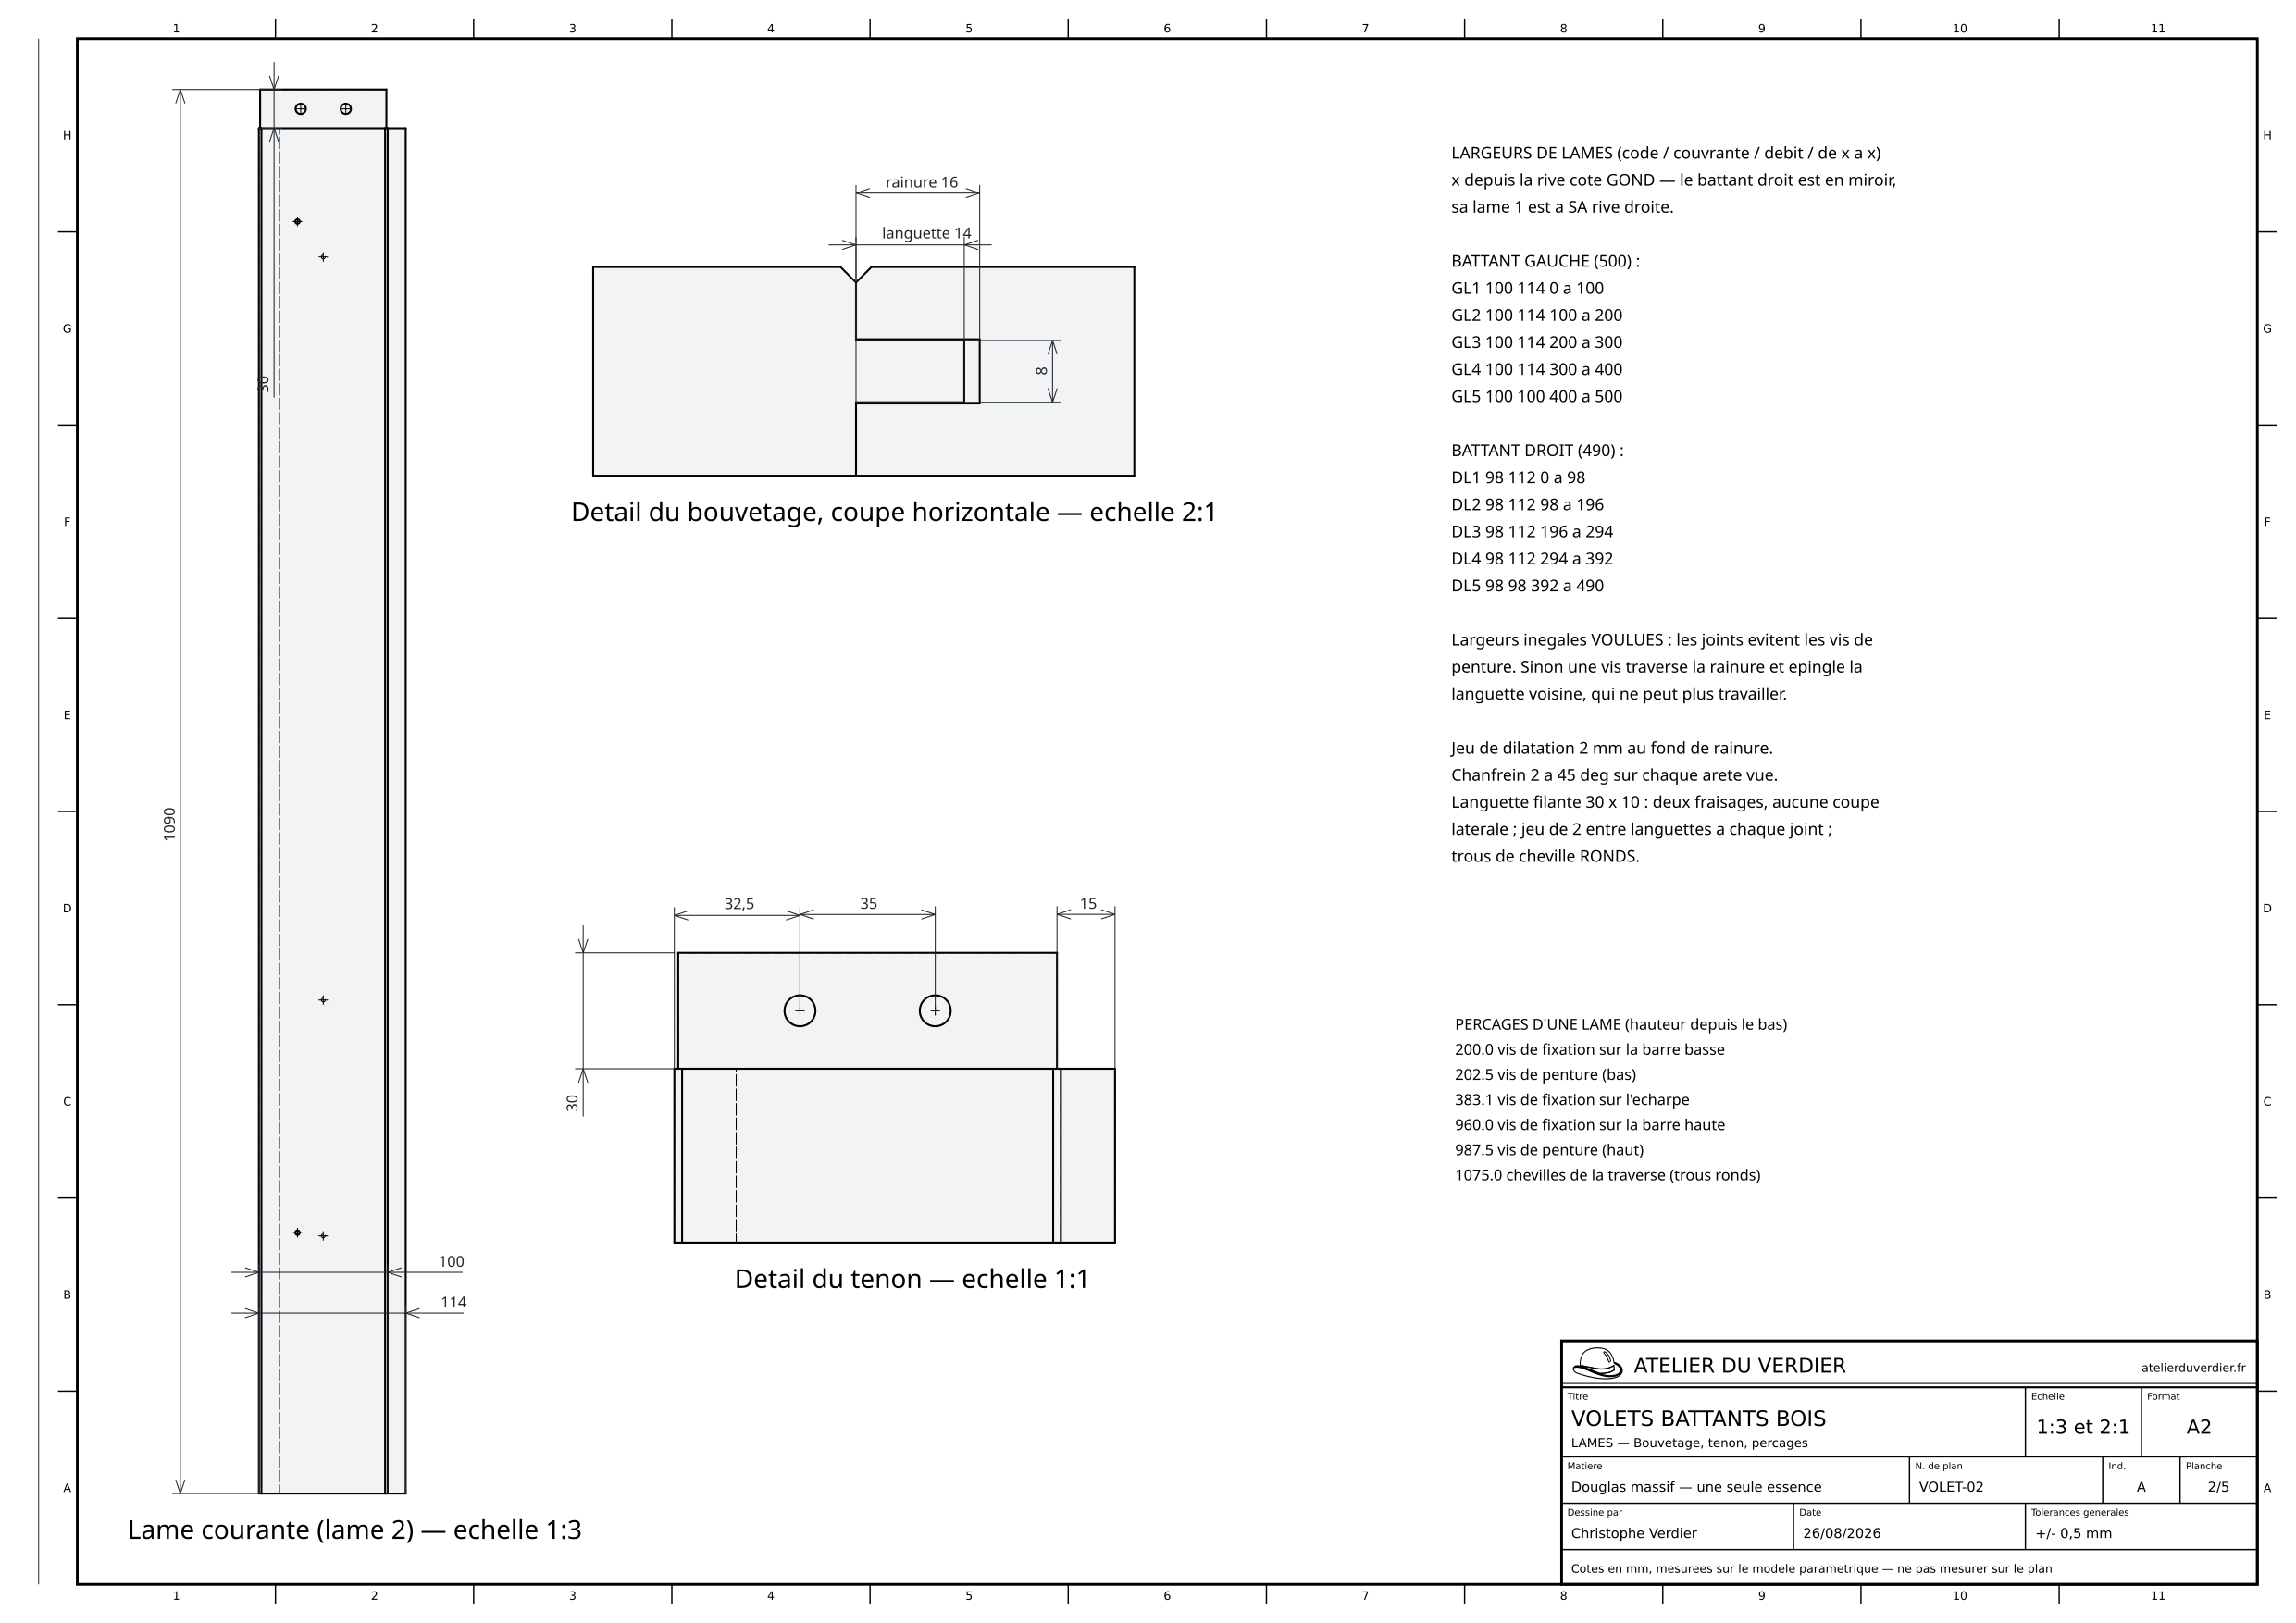
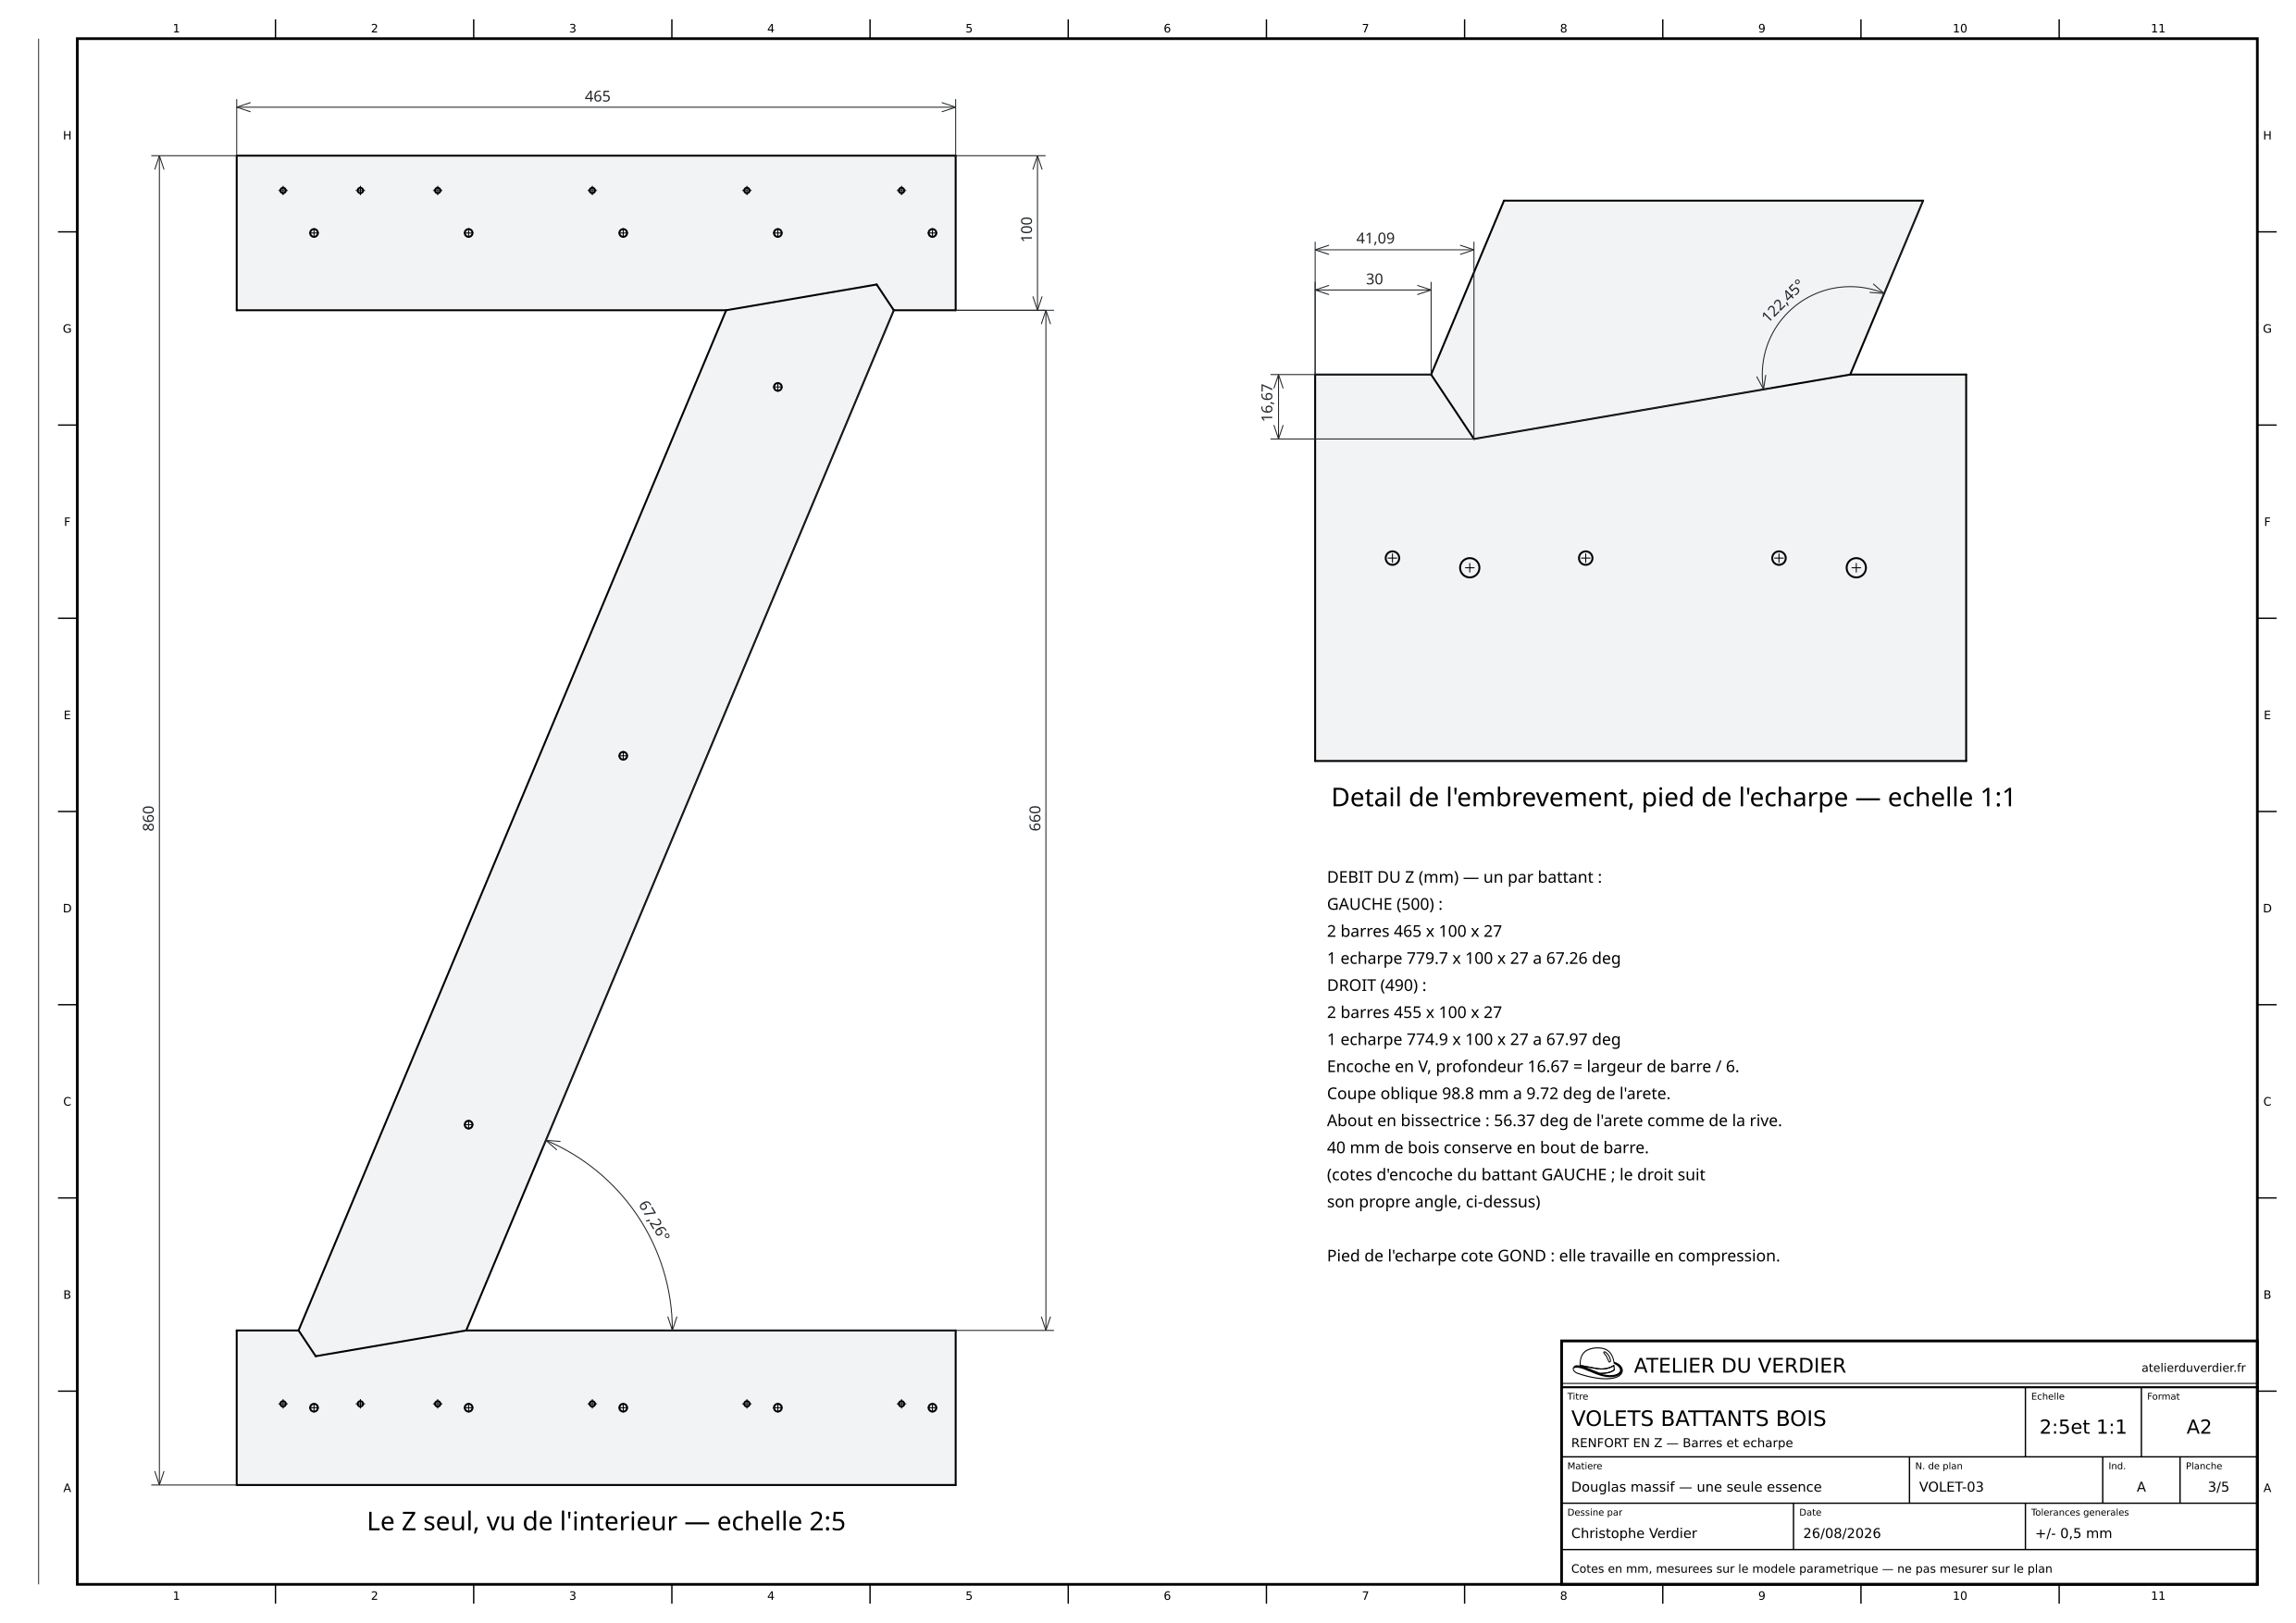
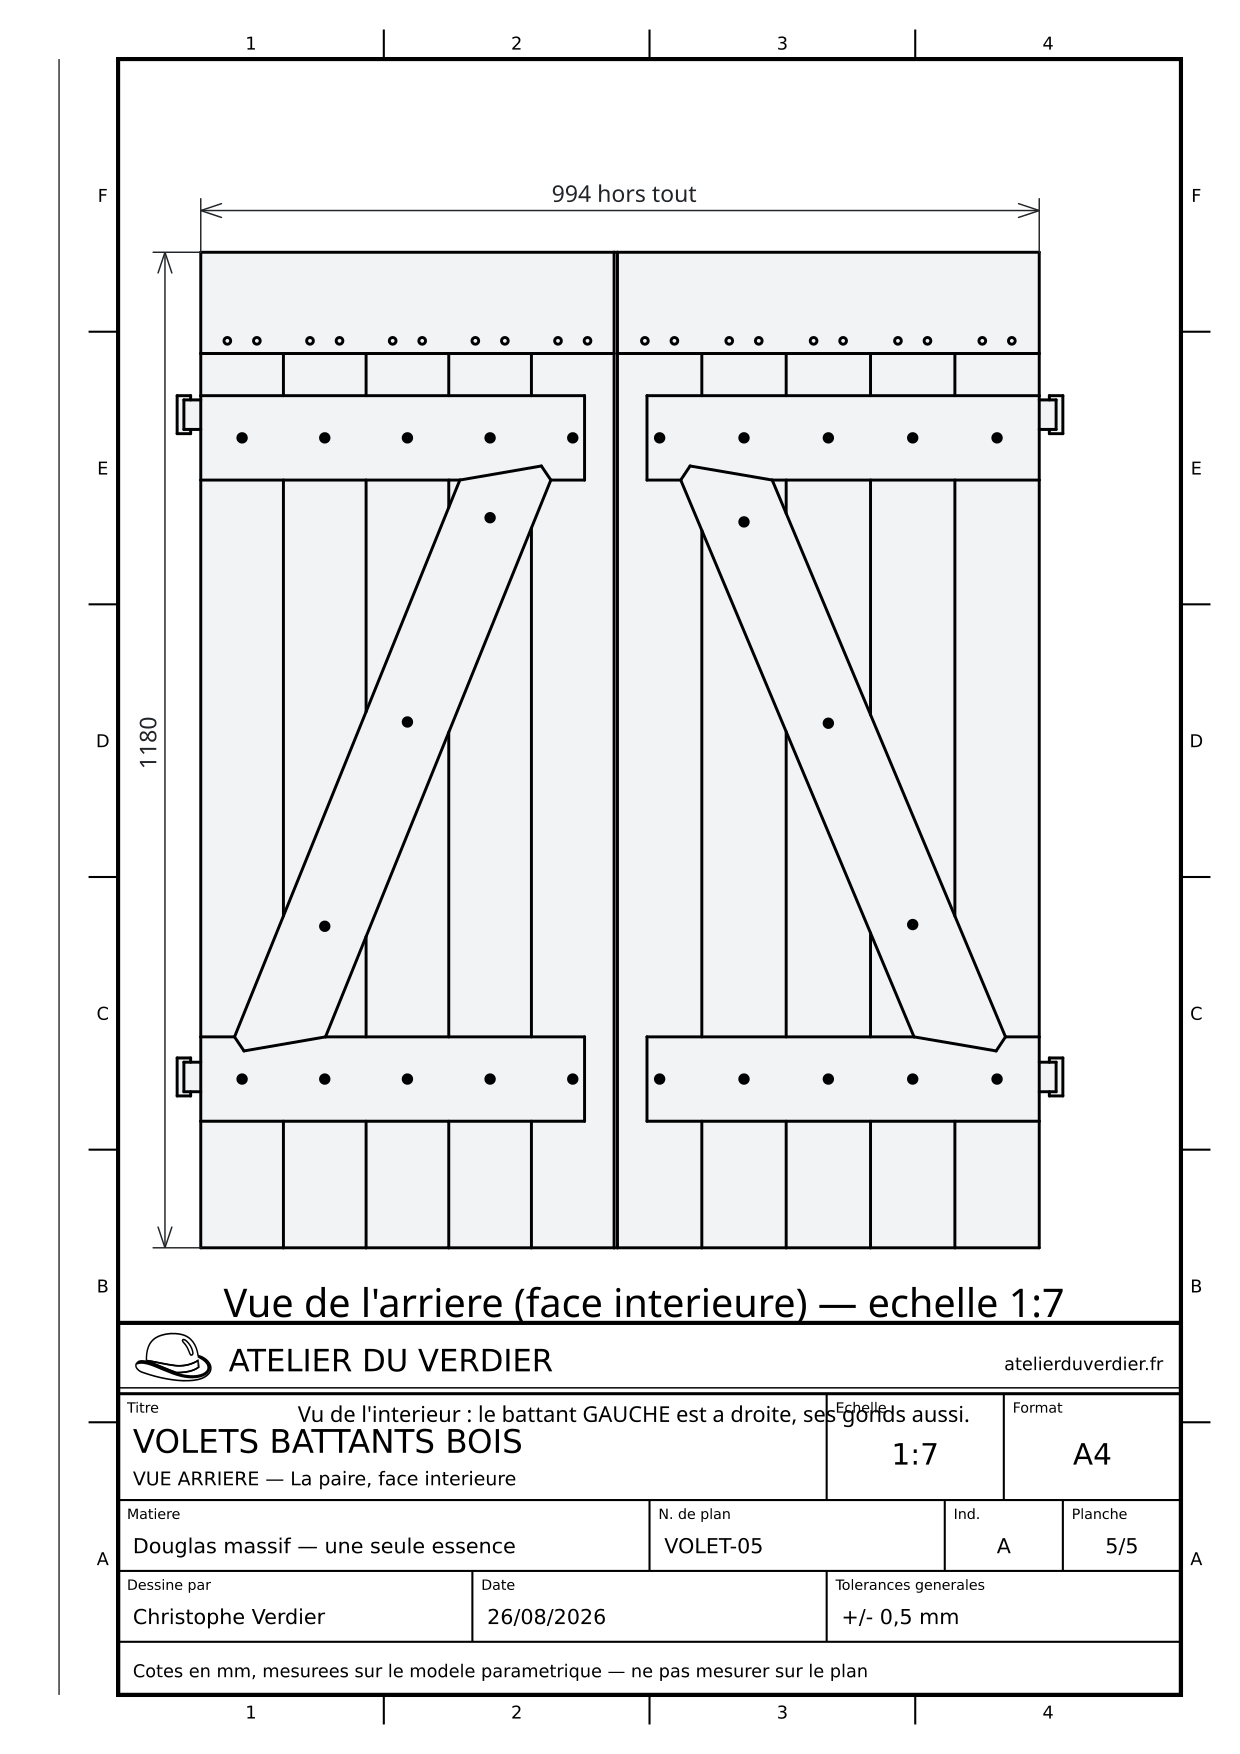
Chaque battant recalcule ses propres 5 lames, sa traverse, ses deux barres et son écharpe à partir de sa largeur. Les lames du gauche font une largeur, celles du droit une autre ; les barres du Z n'ont pas la même longueur ; l'écharpe n'a pas la même pente. La feuille de débit et les planches d'atelier listent donc les deux jeux séparément, code par code.
Les deux largeurs, la hauteur 1180 mm, le jour de battement de 4 mm, l'épaisseur des lames 27 mm, celle du renfort 27 mm, la traverse haute de 120 mm, les pentures de 500 mm.
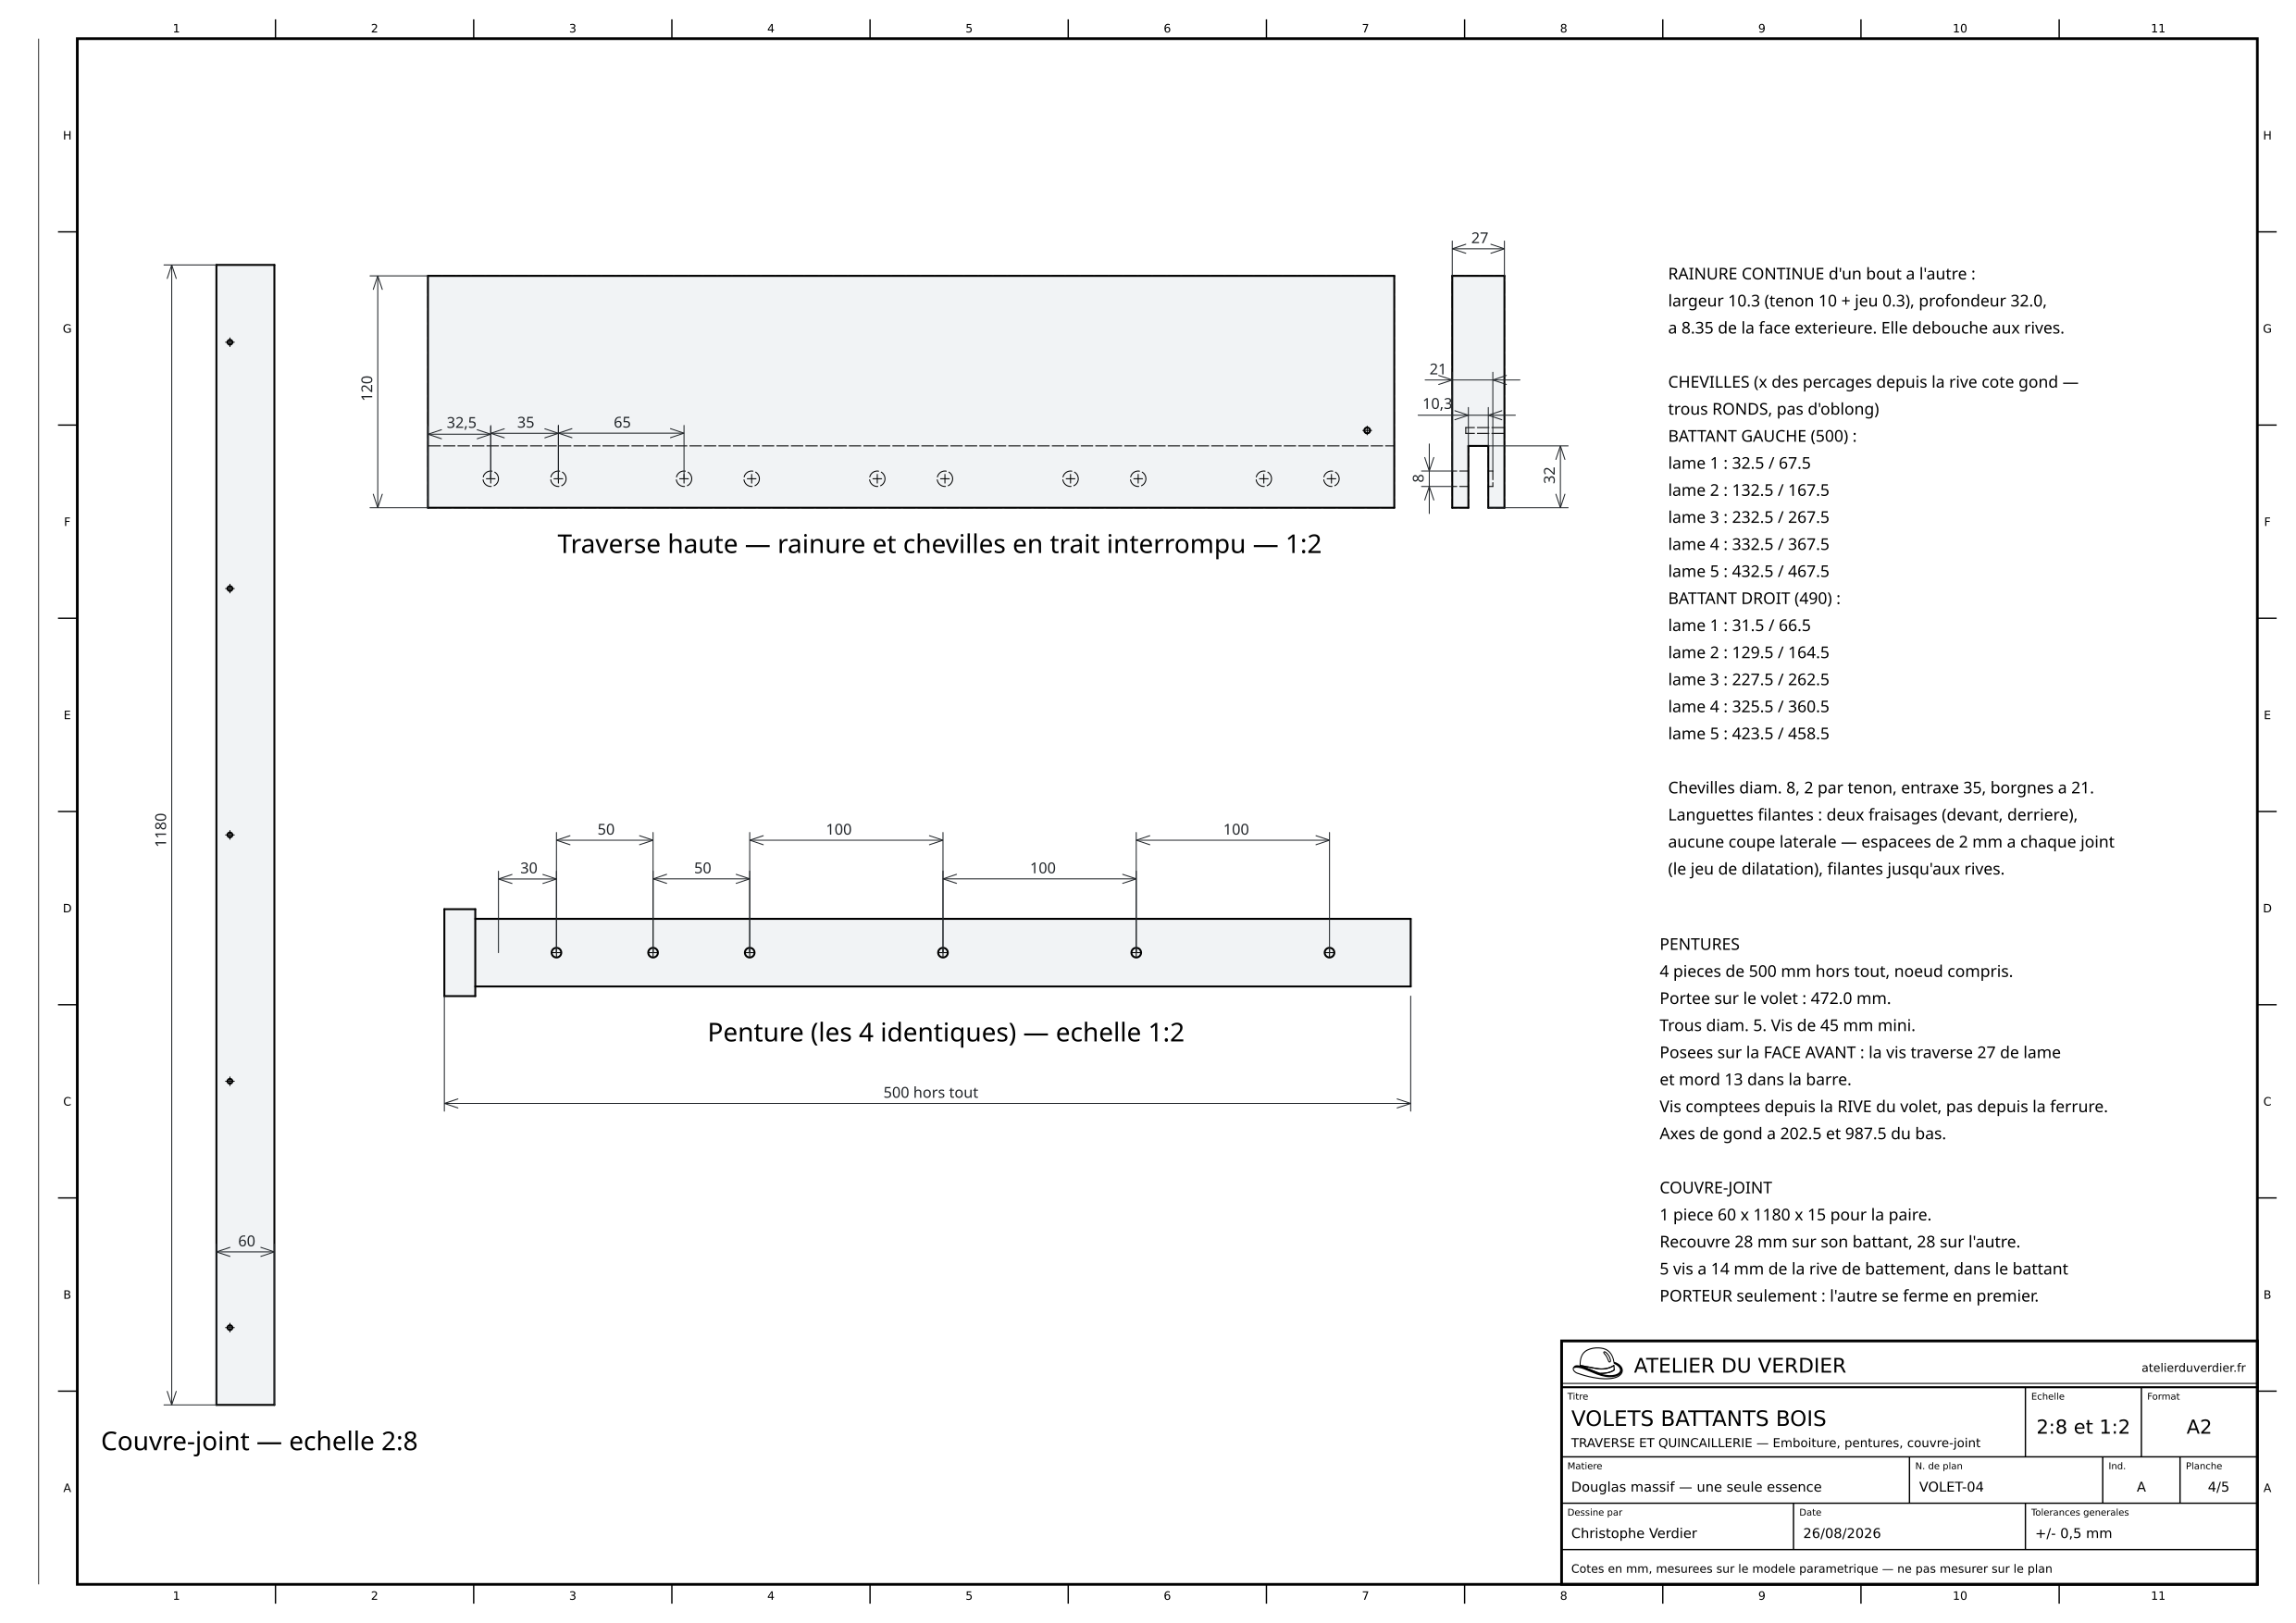
La largeur de chaque lame, la position de chaque joint, la longueur des barres, l'angle et la longueur de l'écharpe, l'implantation des vis et des chevilles, les cotes de débit avec leurs surcotes — et les cinq planches cotées.
Les trois choix qui suivent ne viennent pas du dessin. Ils viennent de la question « comment je le fais, à la toupie ? », et le modèle a dû s'y plier.
La traverse haute reçoit le haut des lames. La façon savante est de tailler une mortaise par lame ; la façon rapide est de passer une seule rainure d'un bout à l'autre. Un passage d'outil au lieu de cinq, le jeu été-hiver devient naturel — et la rainure débouche aux deux rives, ce qui est assumé. Le modèle sait faire les deux ; c'est la rainure qui est retenue.
Le haut de chaque lame n'est pas un tenon découpé aux ciseaux : c'est la lame elle-même, fraisée devant et derrière sur 30 mm, ce qui laisse une languette de 10 mm d'épaisseur. Aucune coupe sur les côtés. Les languettes voisines sont écartées du jeu de dilatation de 2 mm — le même que celui laissé au fond des rainures de bouvetage.
Le bardage travaille en largeur ; la façon classique de l'y autoriser est d'ovaliser les trous de cheville en s'éloignant du centre. Ici les trous sont ronds, diamètre 8 mm, et le débattement est repris joint par joint par les 2 mm laissés entre lames. C'est un perçage de moins à réfléchir à l'établi.
Une penture se visse à travers les lames. Si une vis tombe en face d'un joint, elle traverse la rainure et épingle la languette de la lame voisine, qui ne peut plus travailler — la fente arrive au premier été. Le modèle repère donc les joints menacés et les déplace, puis relâche chacun à son tour pour réégaliser les largeurs autant que possible. C'est pour cela que les lames d'un même battant ne font pas toutes la même largeur : c'est voulu, et la planche des lames le dit.
L'écharpe entre dans une encoche taillée dans chaque barre — un embrèvement, le seul assemblage qui reprenne vraiment la poussée. Pour que ses deux appuis tombent pile là où il reste assez de bois derrière l'about, la pente est la solution d'une équation, pas une valeur tapée. Si les cotes ne permettent pas l'embrèvement, le modèle se replie sur une pose en applique et le signale, plutôt que de sortir une pièce impossible.
Après chaque recalcul, chaque pièce est mesurée sur le solide et confrontée à la feuille, puis toutes les paires sont testées en interférence, et les perçages vérifiés — deux trous trop proches font éclater le bois, un perçage qui débouche à l'extérieur prend l'eau. C'est ce contrôle qui a trouvé, en passant à quatre lames, deux avant-trous séparés par 0,3 mm de bois.
Les vues ne sont pas dessinées : elles sont projetées depuis le modèle, puis la planche se compose à la main autour — les échelles, les détails agrandis, les cotes que l'on veut voir. Quatre A2 et une A4, à télécharger en SVG plus bas.
Deux A4 les accompagnent, et ce sont eux qui servent le plus. La fiche de débit se lit chez le marchand : elle regroupe les pièces par section, propose des longueurs commerciales et annonce la chute, trait de scie compris. La feuille de suivi reste à l'établi : une ligne par pièce, ses cotes finies, cinq cases à cocher — débité, corroyé, usiné, poncé, traité — et surtout un code court à reporter au crayon sur le bois dès le débit. GL1 à GL5 pour les lames du battant gauche, GT pour sa traverse, DL1 pour la première lame du droit. Dix-neuf pièces, dix-neuf codes.
Elles ne sortent pas d'une imprimante mais d'un traceur de découpe, un Graphtec CE6000-60 muni d'un stylo, sur des feuilles de 50 × 70. Ce qui suppose deux choses qu'un PDF n'a pas besoin de savoir : que les textes soient des traits et non des contours — sinon la plume dessine chaque lettre en double —, et que les traits interrompus soient de vrais segments, parce qu'un pointillé de style n'est qu'une consigne d'affichage, invisible pour une machine qui ne lit que de la géométrie.
Le dessin doit aussi tenir dans ce que la machine laisse : les galets d'entraînement et les marges mangent de la place, et la perte n'est pas la même selon la largeur du média. Sur la feuille employée ici, la zone utile mesure 610,6 × 440,7 mm — mesurée sur la machine, jamais déduite.
Le modèle est complet et vérifié, les cinq planches sortent, la fiche de débit et la feuille de suivi sont prêtes. Rien n'est fabriqué : les volets existent en cotes et en traits, pas en douglas. Ce qui reste à faire commence chez le marchand, et la première case à cocher s'appelle « débité ».
Le douglas est venu remplacer un premier choix en sapin avec traverse en bois dur : une seule essence, deux épaisseurs, une seule commande. C'est le genre de décision qui simplifie la feuille de débit autant que l'établi.