chutier
Coupe guillotine Imbrication CNC Bureau et navigateur LGPL-2.1

Débiter dans le bois qu'on a déjà

Les optimiseurs de débit rangent des pièces dans des planches neuves. Un atelier, lui, a d'abord un tas de chutes — et c'est dedans qu'il faut tailler en premier. À la scie circulaire, ou à la fraise pour les formes qui ne sont pas des rectangles.

les pièces à débiter le tas de chutes déjà payé, déjà là on l'écoule d'ABORD les planches neuves seulement ce que les chutes ne prennent pas le plan de coupe ce qui reste d'assez grand retourne au tas de chutes — d'où le nom
Ce qu'on voit

Le débit entier, d'un coup d'œil

Toutes les planches empilées sous leur cartouche, les pièces colorées par référence, les chutes hachurées. Ce qui n'est ni l'un ni l'autre est la perte.
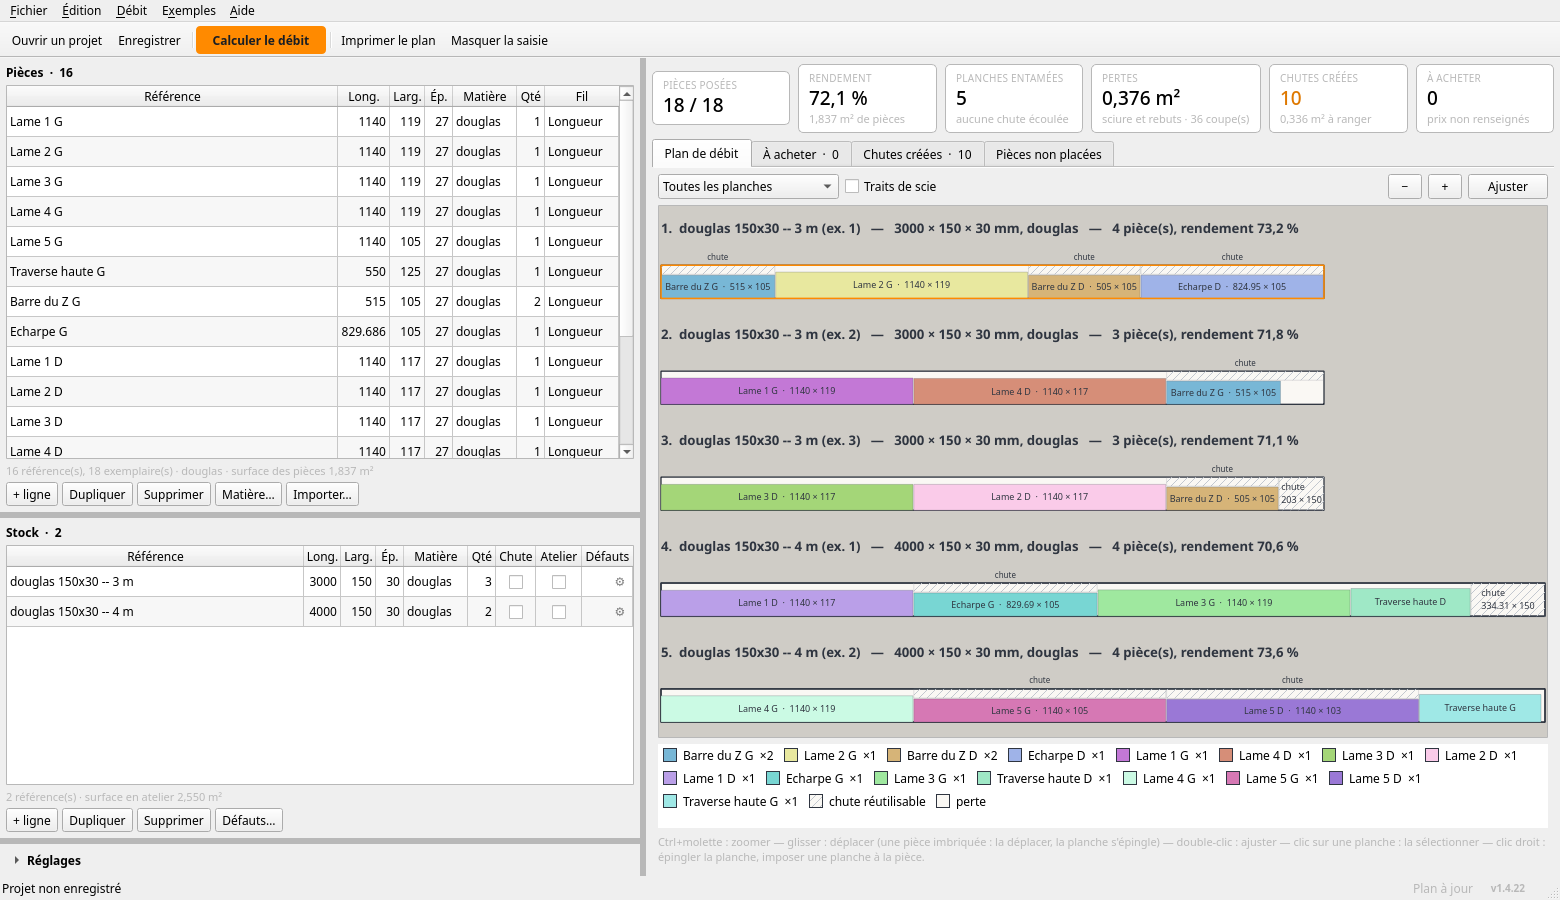
Le chutier affichant le débit d'une paire de volets battants : cinq brins de douglas empilés, seize pièces colorées, chutes hachurées, et une rangée de chiffres-clés au-dessus
Le débit réel d'une paire de volets battants, tiré du modèle FreeCAD du projet : seize références, dix-huit pièces, cinq brins de douglas 150 × 30 de 3 et 4 m. 18/18 posées, rendement 72,1 %, dix chutes réutilisables mises de côté. Une planche seule affichée dans un panneau haut ne remplit rien — un brin de 4 m sur 150 tient dans un filet de quarante pixels ; empilées, elles occupent la hauteur et se lisent ensemble.

Le stock, et pourquoi il n'est pas fait que de planches
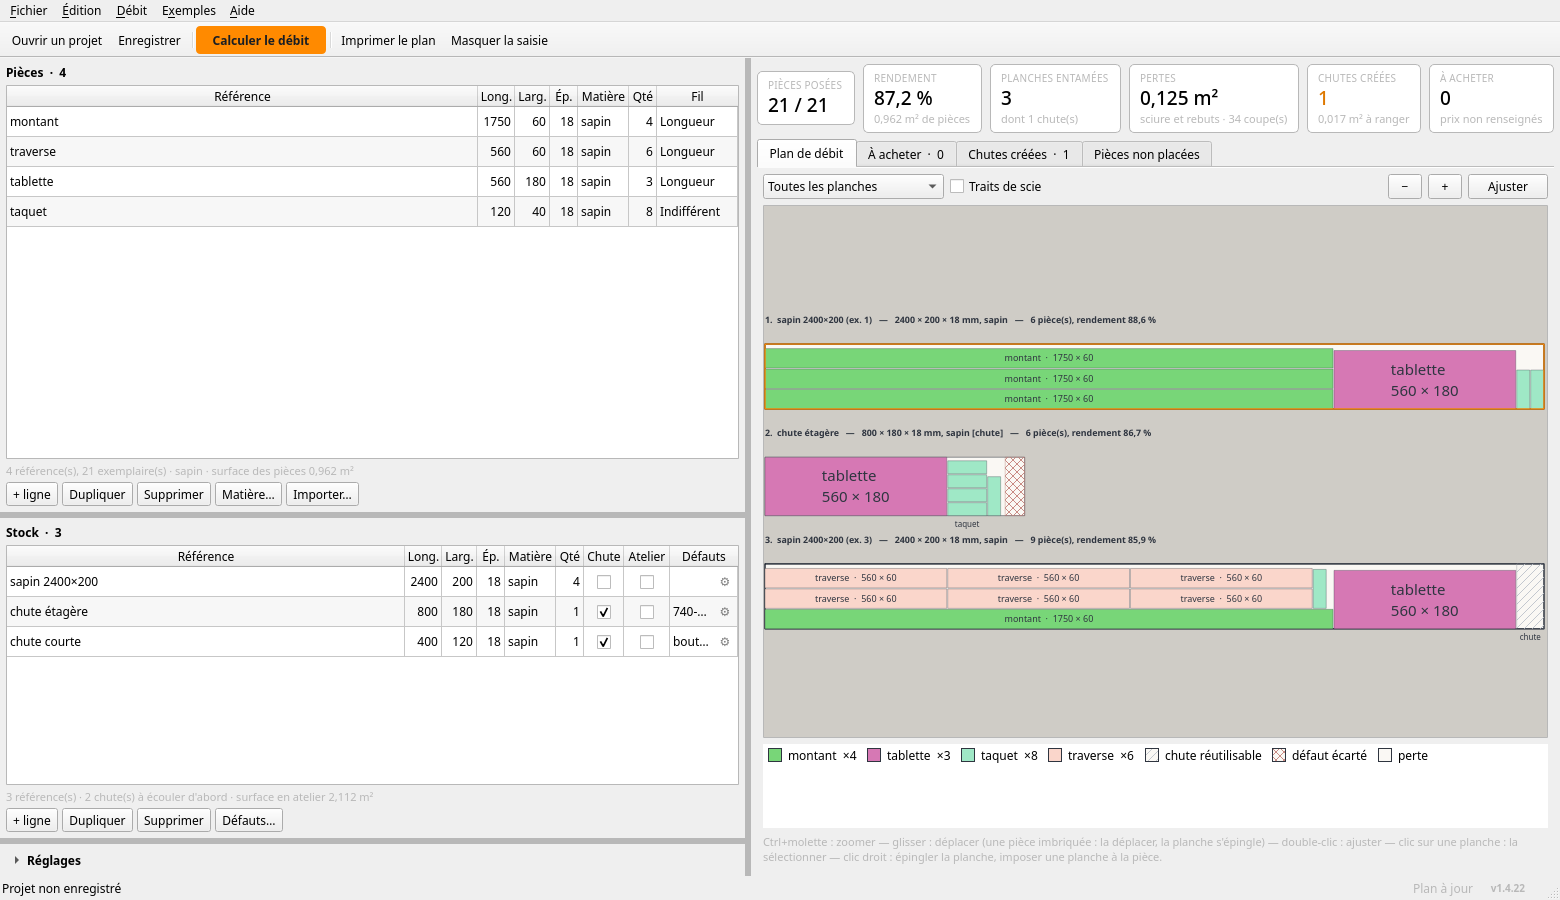
Les pièces et le stock du chutier l'un sous l'autre : trois lignes de stock dont deux cochées « Chute », une colonne Atelier, une colonne Défauts, et à droite un plan dont la deuxième planche est une chute d'étagère au nœud hachuré
Une ligne de stock cochée Chute est un morceau déjà en atelier : jamais compté à l'achat, et servi en priorité. Ici la deuxième planche du plan est une chute d'étagère de 800 × 180, entamée avant qu'on touche au bois neuf — avec, en bout, un nœud écarté, hachuré. Une ligne cochée Catalogue fait l'inverse : c'est une section qu'on peut acheter, sa quantité ne borne plus rien, et le programme compte ensuite combien en prendre. Une ligne cochée Atelier vit dans un fichier commun à tous les projets.

L'atelier, un fichier hors du projet

C'était la raison d'être du programme, et elle a mis un mois à exister : les chutes rangées dormaient dans le projet qui les avait produites. Les lignes cochées Atelier vivent maintenant dans un fichier commun, rechargé à chaque projet ouvert. « Ranger ces chutes au stock » y écrit aussitôt — une chute existe sur l'étagère que le projet soit enregistré ou non.

Les défauts du bois

Une planche de sapin n'est pas son rectangle. La colonne Défauts se tape en une ligne : bouts 30 ; rives 8 ; 1200-1280 ; 600,140,60,40 — trente millimètres à ôter à chaque bout fendu, huit sur chaque rive avec flache, un nœud traversant de 1200 à 1280, une poche de résine. Le programme les retire par des coupes ordinaires avant de poser quoi que ce soit, le trait de scie tombant dans le bon bois ; ce qu'on déclare défaut est perdu en entier. Un bouton assistant — bureau et navigateur — les construit un par un, dans un menu, pour qui ne veut pas retenir la syntaxe.

Une ligne de stock compte souvent plusieurs planches identiques — mais un nœud sur l'une ne l'est pas sur les deux autres. Isoler cette planche…, dans l'assistant, sépare l'exemplaire visé dans sa propre ligne sans toucher au reste, et s'y rouvre aussitôt : le défaut décrit une seule planche, pas trois.

Corriger le plan sans tricher

Le plan calculé n'est jamais tout à fait celui qu'on veut. Clic droit sur une planche : elle est épinglée, reprise telle quelle au prochain calcul, le reste se range autour. Clic droit sur une pièce : la tailler dans une autre ligne de stock. Aucun des deux ne touche aux quantités — c'était l'ancienne façon, et elle mentait.

Le bois, ou le temps de scie

Entre deux plans qui placent tout dans le même bois neuf, l'un perd un peu moins de matière, l'autre demande moins de coupes. À la circulaire, des pièces de même largeur rangées en bandes se scient deux fois plus vite : un réglage dit lequel des deux compte. Le nombre de coupes est au bilan, et chaque trait porte son numéro sur le papier.

Une teinte par référence, et jamais deux pareilles

La couleur d'une pièce ne dépend que de son nom : la même garde sa teinte d'une séance à l'autre, sans table à tenir. Deux références d'un même débit ne partagent jamais une teinte — les collisions se résolvent en cherchant une couleur libre, parce que deux verts voisins sur un plan valent moins qu'un plan en noir et blanc.

La saisie se lit comme un tableur

Une feuille de débit existe presque toujours ailleurs avant d'arriver ici : Ctrl+V colle un bloc venu d'un tableur, Ctrl+D duplique une ligne — cinq lames identiques se saisissent une fois. Une même matière se pose sur plusieurs lignes choisies d'un coup, dans une liste plutôt qu'à retaper mot pour mot — une espace en trop, et deux planches ne s'apparient plus. Un nombre illisible rougit à la frappe, pas au moment du calcul. L'import et l'export CSV sont le contrat d'échange avec les autres projets de l'atelier.
La scie qu'on a

Une scie à panneaux ne coupe pas n'importe où

Elle déligne le panneau en bandes pleine longueur, puis tronçonne chaque bande. Un plan guillotine libre, elle l'exécute mal.

La case coupe en bandes restreint le solveur à ces coupes en deux étapes : une recoupe de largeur dans la bande à la rigueur, jamais une recoupe de longueur. Ça coûte en général un peu de bois — et fait gagner le temps qu'on aurait passé à se battre avec la machine.

À l'établi

La page qu'on emporte à la scie

Un plan qu'on ne lit pas debout devant la machine n'est pas un plan.

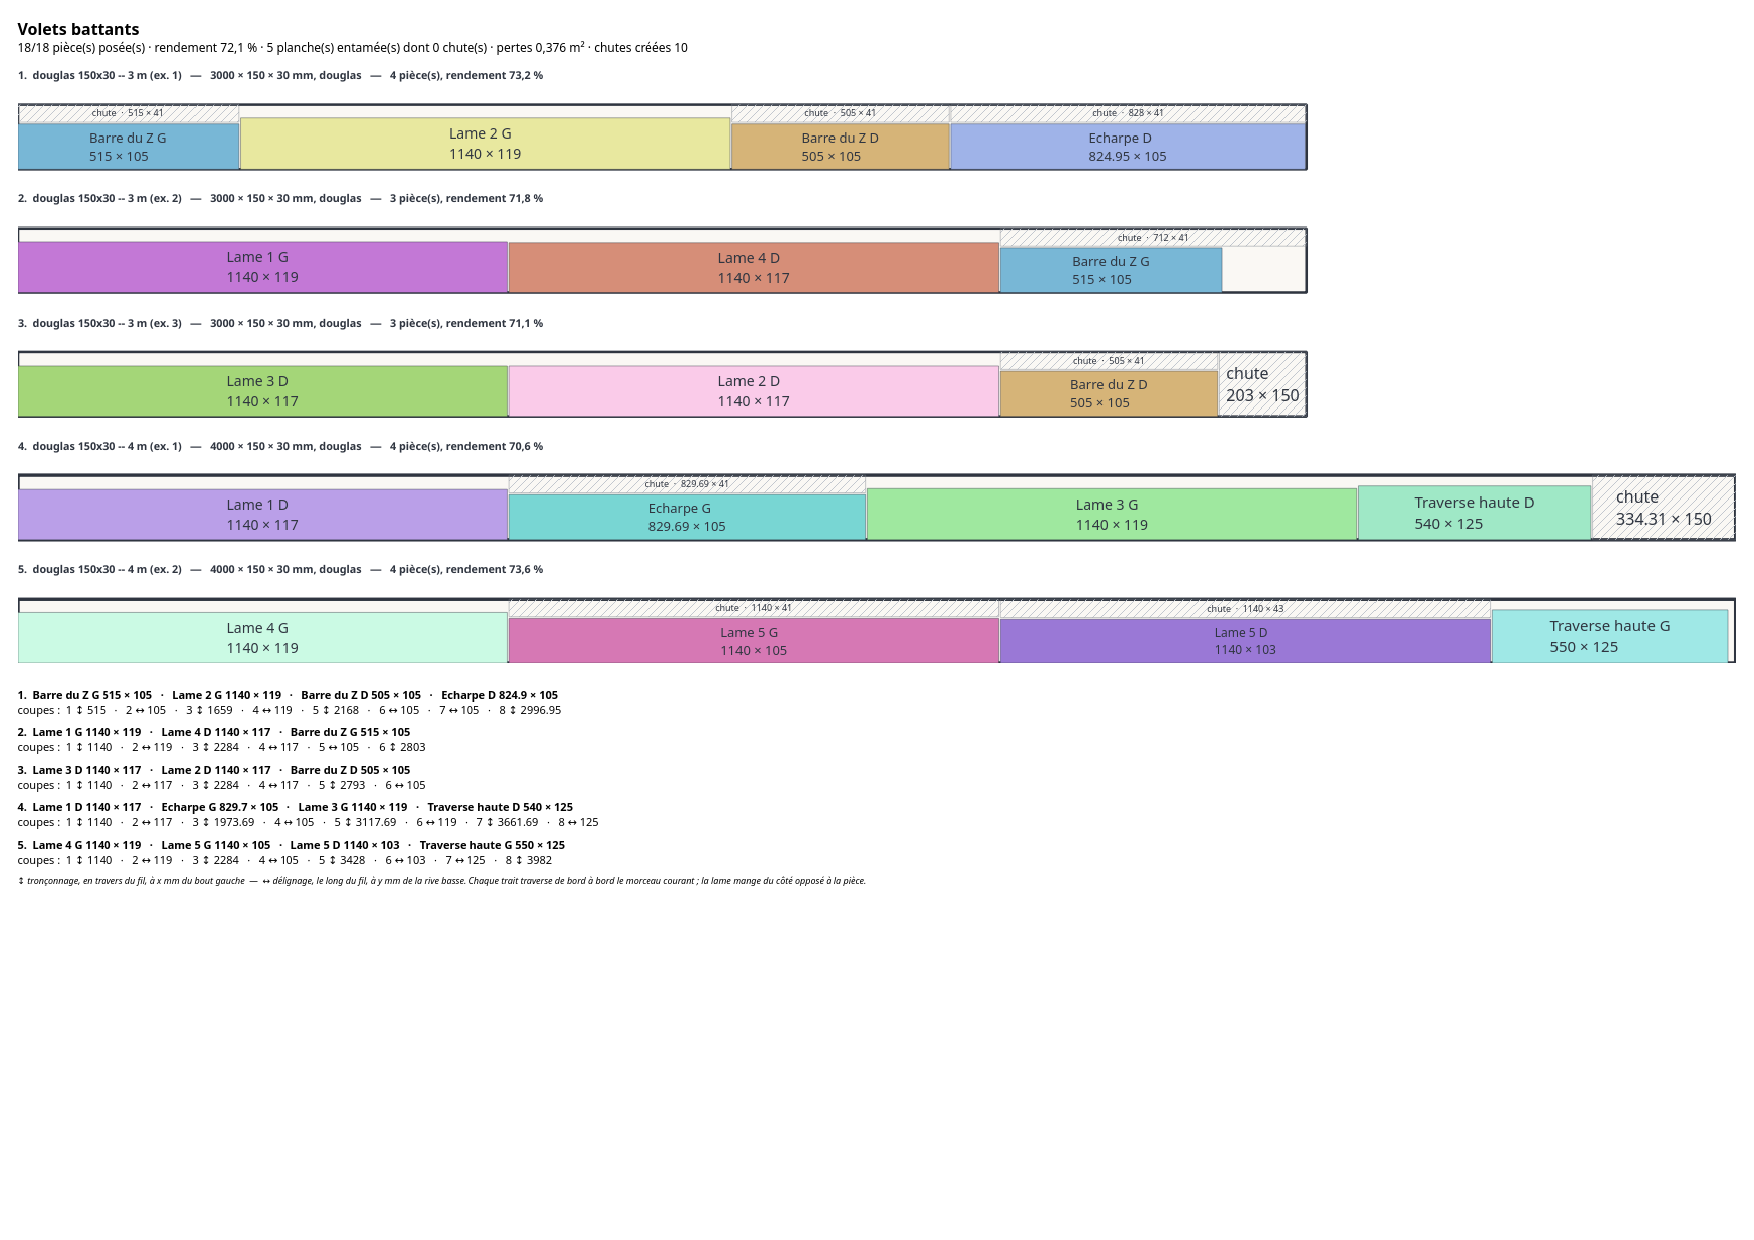
Une page A4 paysage imprimée : titre, bilan du débit, les cinq planches dessinées avec le nom des pièces, et sous le dessin les cotes de débit planche par planche
L'impression est paginée : une poignée de planches par page selon leur format, pas soixante écrasées sur une. Sous le dessin, les cotes de débit planche par planche — les étiquettes du plan ne portent que les noms quand les pièces sont étroites, et c'est justement les cotes qu'on va chercher à la scie.

Sous le dessin, la liste des coupes numérotées de chaque planche, celle qu'on suit à la scie. Le programme sort aussi le plan en image à résolution d'impression, une fiche d'atelier en texte, et des étiquettes à coller sur les pièces : référence, cotes, planche d'origine, exemplaire, et la couleur qu'elle a sur le plan — vingt-quatre par page A4, les planches d'étiquettes du commerce.

Un chiffre relevé sur le papier, pas dans le code

Les tailles de texte du plan étaient réglées en pixels. Sur une page à 1200 points par pouce, les noms des pièces sortaient hauts de 0,4 mm — illisibles. Le code ne le disait pas ; le PDF, si. Elles se grossissent maintenant à proportion de la résolution demandée.

Depuis le dessin

La feuille de débit sort du modèle

Un projet dessiné dans FreeCAD porte déjà ses cotes dans un tableur. Les retaper à la main, c'est se donner l'occasion de se tromper.

Fichier → Importer des pièces (FreeCAD .FCStd) lit la feuille de calcul dans le document, sans lancer FreeCAD. Il y faut une ligne d'en-tête (Rep. ou Désignation, Longueur, Largeur, et à volonté Qté, Épaisseur, Matière, Fil), une pièce par ligne dessous ; les titres de section sont sautés. Les formules sont calculées — alias, références d'une feuille à l'autre comme Parametres.HautVantail, unités, round — parce qu'une feuille de débit réelle n'est faite que de cela. Ce que l'évaluateur ne sait pas, il le refuse en nommant la cellule : un nombre faux dans un débit se paye en bois.

Pourquoi

Ce que le programme cherche vraiment

Un débit n'est pas un problème de surface. Deux solutions qui posent toutes les pièces ne se valent pas, et l'ordre dans lequel on les départage est une décision d'atelier, pas de mathématiques.

Entre deux plans, le programme préfère, dans cet ordre : moins de pièces non placées ; moins cher, quand les prix sont renseignés ; moins de bois neuf entamé — c'est là que le déstockage se joue ; moins de pertes, puis moins de coupes (ou l'inverse, si l'on privilégie le temps de scie) ; et enfin des chutes concentrées — une grande plutôt que trois moyennes de même surface, parce qu'un reste de 800 mm vaut mieux que deux de 400.

« Neuf » et « perte » comptent un volume, pas une surface. Une planche deux fois plus épaisse, c'est deux fois plus de bois pour la même surface de face — l'ignorer faisait gagner le brut le plus épais dès qu'il était un peu moins large qu'un brut plus mince pourtant suffisant. Relevé sur un cas réel : une pièce de 11,5 mm taillée dans du 65 alors qu'un 32 suffisait largement.

360contrôles automatiques,
dont 79 sur le seul cœur
0,7 spour 150 pièces
et 23 planches, à la scie
1,1 spour 60 formes imbriquées
sur 32 cœurs (3,6 s sur un seul)

Le résultat est déterministe : mêmes entrées, même plan. Le solveur guillotine essaie quatre-vingts stratégies — quarante-huit réglées, les autres tirées au sort à graine fixe — puis travaille la meilleure par recherche locale : vider une planche, replacer ses pièces dans les trous des autres. C'est ainsi qu'une planche de trop disparaît. Deux calculs ne peuvent pas se contredire, en parallèle ou non.

La CNC

Les formes qui ne sont pas des rectangles

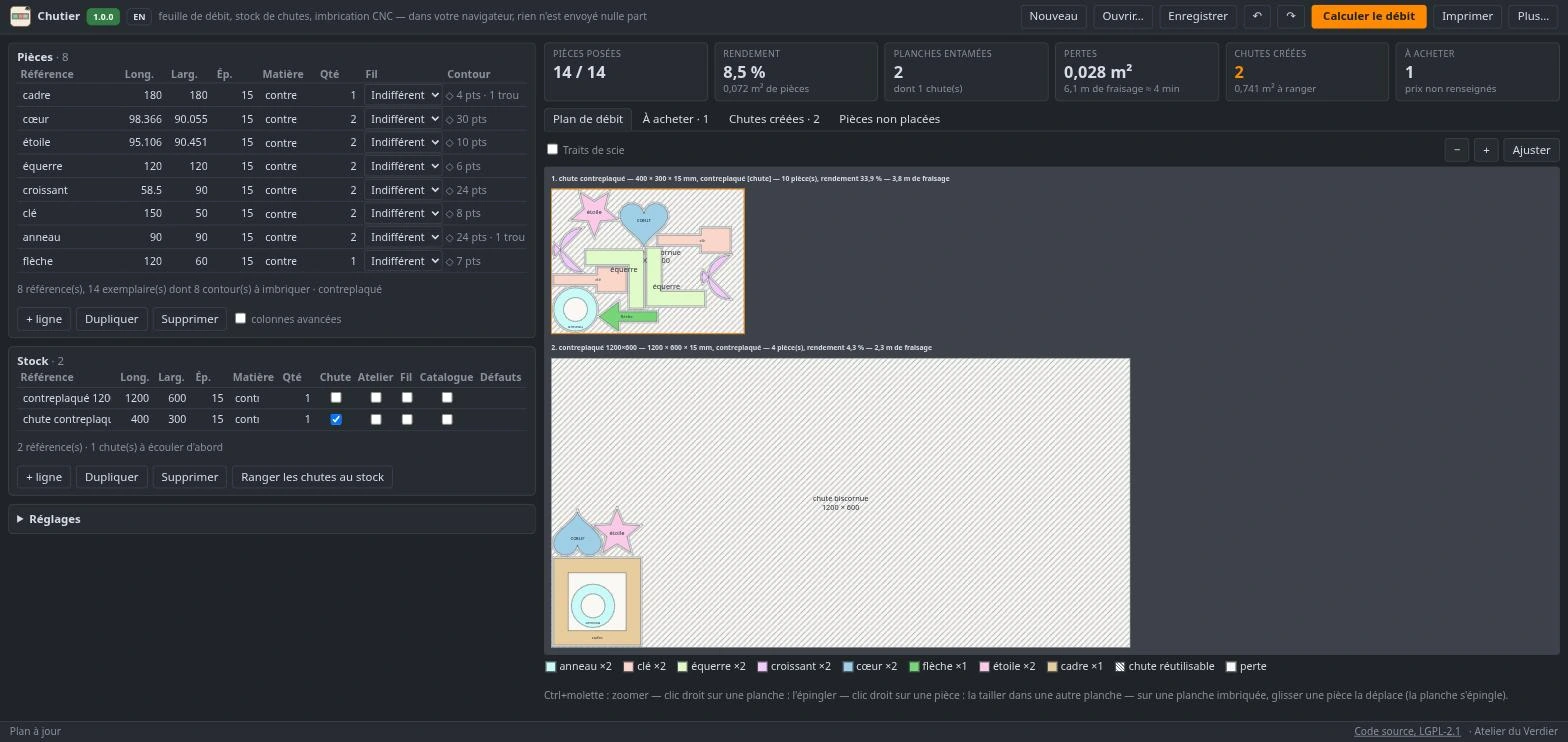
Une équerre débitée dans son rectangle englobant gaspille son échancrure. À la fraise, deux équerres tête-bêche tiennent dans la place d'une.

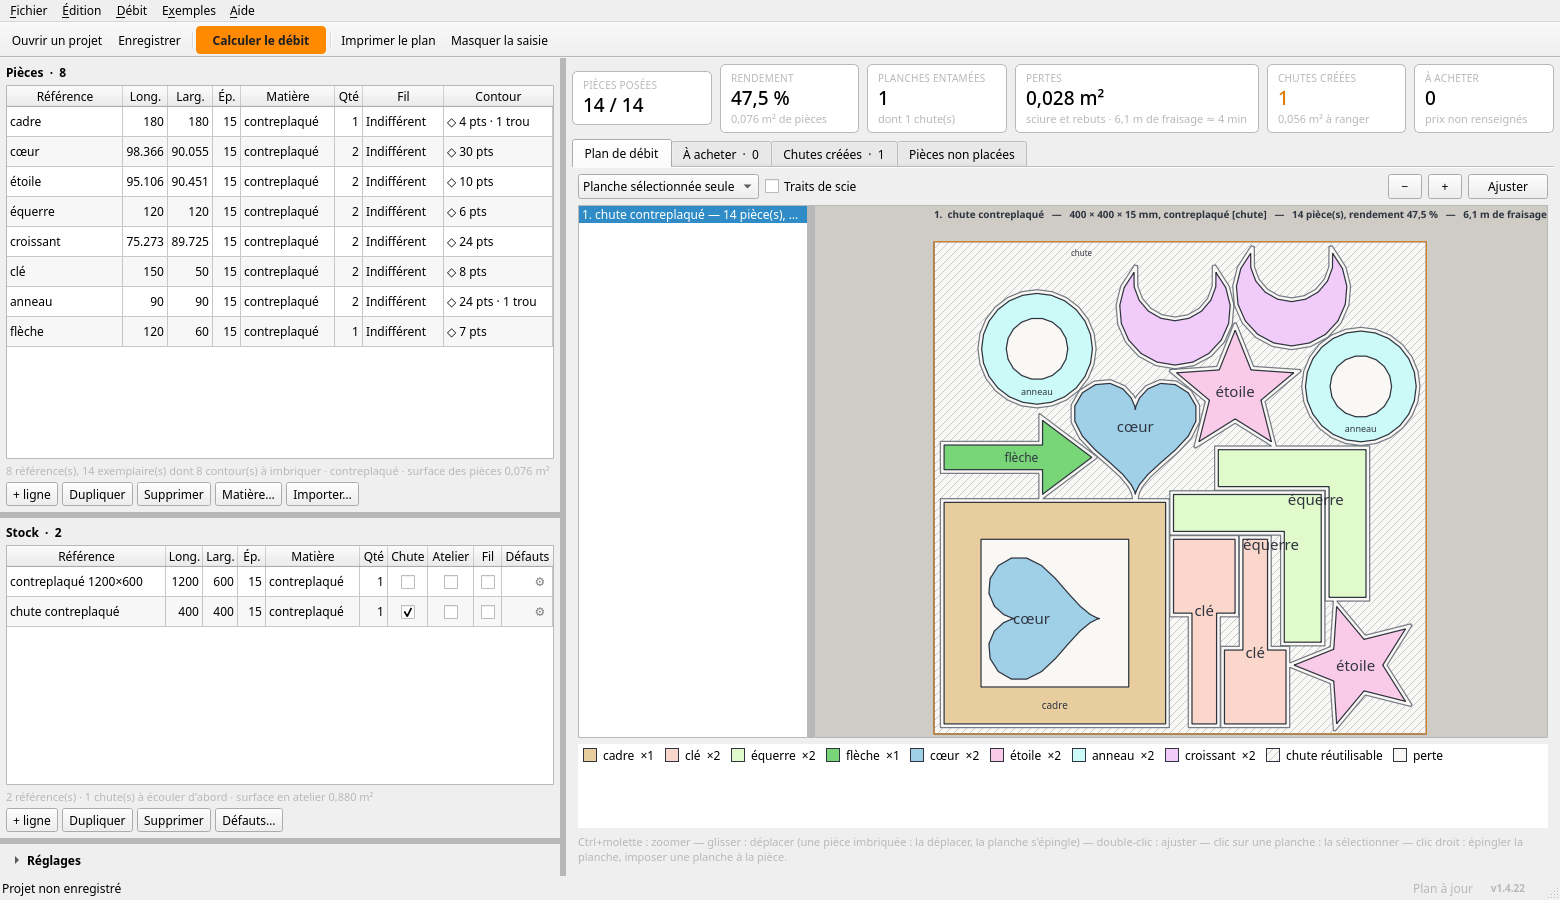
Une chute de contreplaqué de 400 × 300 vue seule : une étoile, un cœur, deux clés, deux équerres emboîtées, deux croissants, un anneau et une flèche imbriqués, chacun serré contre ses voisins
L'exemple des formes biscornues, sur la chute de 400 × 300 que le programme entame avant le panneau neuf : deux équerres emboîtées l'une dans l'autre, des croissants glissés dans les creux d'une étoile et d'un cœur, une flèche calée contre un anneau. Dix pièces sur une chute, 3,8 m de fraisage, et les quatre autres sur le panneau — dont un cadre évidé qui reçoit un cœur dans son trou. Le tout laisse 0,028 m² de perte : le reste du panneau part au stock en chute biscornue.

Fichier → Importer des contours lit un SVG (Inkscape, FreeCAD…) : chaque tracé fermé devient une pièce, un tracé contenu dans un autre devient son trou. Dès qu'une matière compte un contour, tout ce lot est imbriqué au lieu d'être scié, avec les mêmes planches, les mêmes chutes et les mêmes défauts. Fichier → Exporter la découpe rend chaque planche à l'échelle 1 en SVG, en DXF pour la fraiseuse ou en projet LightBurn pour le laser.

Ce qui reste de la planche garde sa forme : le panneau moins les pièces élargies du passage de la fraise, morceau par morceau. Un morceau rectangulaire redevient un rectangle qu'une scie saura reprendre ; les autres sont des chutes biscornues, rangées au stock avec leur polygone et leurs trous. Au débit suivant, on imbrique dedans — dans le bois, pas dans sa boîte. Le cartouche de chaque planche imbriquée annonce sa longueur de fraisage, et le bilan le temps que cela demande à l'avance réglée.

Ces trois formats décrivent des contours : il faut encore une chaîne CAM pour en tirer un parcours. Fichier → Exporter le G-code saute l'étape et écrit le programme lui-même, un .ngc par planche : décalé du rayon de la fraise (vers l'extérieur pour le tour d'une pièce, vers l'intérieur pour ses trous — sans quoi la pièce sort trop petite d'un diamètre entier), en passes jusqu'à mordre le martyr, avec des attaches pour que la pièce ne se libère pas sous la fraise, des rampes au lieu de plongées droites, et les trous percés avant le tour. LinuxCNC ou GRBL. Le fichier dit en tête, en commentaires, si la fraise mord dans une pièce voisine ou sort de la planche.

Un programme se rejoue, il ne se relit pas

Les contrôles automatiques n'examinent pas le texte du G-code : ils le rejouent dans un simulateur qui tient l'état de la machine, et vérifient ce que la fraise fait — le décalage, le sens de rotation, l'ordre des contours, les profondeurs, les attaches, et qu'aucun déplacement rapide ne traverse le bois. Un parcours se regarde aussi : le tracer a montré du premier coup que le décalage en onglet dessinait des pointes qu'une fraise ronde ne peut pas atteindre.

Un plan ne se subit pas : sur une planche imbriquée, glisser une pièce à la souris la déplace. Le programme vérifie qu'elle reste dans le bois et à l'écart des autres, refait les chutes, et épingle la planche — sinon le calcul suivant déferait le geste.

Le no-fit polygon, et pourquoi pas un raccourci la méthode de SVGnest et Deepnest

Pour une pièce déjà posée A et une pièce à poser B, le no-fit polygon est la région des positions de B qui recouvrent A : la somme de Minkowski de A et de B retournée, élargie de l'écart de fraise. Le bord de la planche, recoupes et défauts compris, est un obstacle comme un autre. Les positions valides sont « la planche moins l'union des NFP », et les seules à essayer en sont les sommets — toutes en contact avec un voisin ou le bord. On garde celle qui serre le plus les pièces, puis la plus basse et la plus à gauche.

Le NFP de deux formes concaves se calcule par triangulation : la somme de deux triangles est l'enveloppe convexe de leurs neuf sommes de sommets, et l'union de ces enveloppes est le NFP — exact, sans l'algorithme d'orbite et ses cas dégénérés. Un polygone à trou se triangule sur sa seule matière, si bien que le NFP laisse libre, de lui-même, l'intérieur d'un trou où une pièce plus petite tient.

Le premier moteur posait les pièces par contacts sommet à sommet projetés au sol : correct, mais une approximation, et soixante pièces prenaient une demi-minute. Le NFP les fait en une seconde sur les cœurs de la machine — les stratégies se répartissent en processus, le résultat ne dépend pas de leur nombre.

Sous le capot

Les règles du bois, écrites une fois

Cinq décisions qui n'ont rien d'informatique et tout de la menuiserie. Elles sont dépliables : le détail n'est pas retiré, il est rangé.

La coupe guillotine, et ce qu'elle interdit la scie circulaire d'abord

Chaque trait traverse le morceau de bord à bord, comme à la scie circulaire ou sur une scie à format. C'est une contrainte forte : un imbriquement libre rangerait mieux, sur le papier.

Mais un plan qu'on ne peut pas exécuter ne vaut rien. Les coupes sortent numérotées dans un ordre réellement exécutable : à chaque trait, le morceau courant est traversé entier. On peut les afficher sur le plan, elles se lisent dans cet ordre-là.

Le trait de scie est retiré de la matière à chaque coupe, du côté opposé à la pièce. Il est réglable, et retenu d'une séance à l'autre : c'est une propriété de la scie, pas du projet.

L'épaisseur se rabote, elle ne s'épaissit jamais une règle à sens unique

Une planche convient à une pièce si elle est au moins aussi épaisse. Plus épaisse : toujours bon, on rabotera. Plus mince : rien à faire. Un même brut peut donc fournir des pièces de finitions différentes, chacune rabotée à sa cote après le débit en longueur et largeur.

La tolérance réglable n'absorbe que le bruit de mesure — 18,0 relevé au pied à coulisse contre 18,05 demandé. Elle ne sert pas à faire passer une pièce plus épaisse que le stock : ce serait transformer un réglage de confort en mensonge.

Les pièces composables : trop larges pour tout brut des lames à coller

Un panneau de 422 mm de large n'entre dans aucune planche de 200. Coché composable, il se décompose en lames à coller côte à côte (ou à assembler tenon-rainure) — chacune devient une pièce ordinaire pour le solveur, qui n'a rien à savoir de plus. La largeur perdue à chaque collage est réglable.

Une pièce qui logerait déjà telle quelle n'est jamais décomposée : moins de joints, plus solide.

Un piège trouvé en mesurant

La décomposition taillait des lames larges d'exactement la planche. Dès qu'on demandait une surcote de recoupe, elles ne rentraient plus — et la pièce ressortait « trop grande », précisément ce qu'être composable devait éviter. Mesuré : 397 mm de large sur un brut de 200, deux lames sans surcote, zéro pièce posée avec 5 mm. Ce qui borne une lame, c'est la largeur du brut moins la surcote.

Profils de catalogue : ce qu'on peut acheter et ce que ça coûte

Une ligne cochée Catalogue n'est pas un stock : c'est une section disponible chez le fournisseur. Sa quantité ne borne plus rien, le programme en prend autant que le débit demande, et rend ensuite la liste de ce qu'il faut acheter — par profil, avec le coût si les prix sont renseignés.

Entre deux profils compatibles, c'est le prix d'une planche qui départage — pas le prix au mètre, celui du morceau tel qu'on l'achète. Sans prix, c'est le moins de rabotage perdu qui décide.

Deux couches, et un cœur qui ne connaît pas Qt un contrôle y veille

Toute la géométrie et le solveur guillotine vivent dans un module sans aucune dépendance, éprouvé sans écran ; l'imbrication CNC à côté, sur shapely, chargée seulement quand un contour est demandé. Deux interfaces se construisent par-dessus et n'y touchent jamais — Qt sur le bureau, HTML dans le navigateur : elles assemblent les entrées, appellent le solveur, affichent ce qui revient. C'est cette règle qui a permis la version web sans changer une ligne du cœur.

Les contrôles vérifient des propriétés sur des cas tirés au sort à graine fixe : aucune pièce hors de sa planche ni sur un défaut, aucun recouvrement, le trait de scie respecté entre toute paire de rectangles, l'écart de fraise entre toute paire de contours, la conservation — planche = pièces + chutes + pertes, au millimètre carré —, et pour le NFP, sur mille cinq cents positions tirées au hasard, « dans le NFP » et « recouvre » ne diffèrent jamais.

Les 360 contrôles tournent sans écran, et détournent les réglages Qt vers un dossier jetable : un contrôle ne touche jamais la configuration de l'atelier.

Ce que le chutier ne fait pas

Le code est public

Sous LGPL-2.1, sur github.com/atelierduverdier/chutier — le cœur sans dépendance, l'imbrication, l'interface PySide6, la page web, et les 360 contrôles.

Soutenir le chutier

Il est gratuit, sans compte, et dans le navigateur rien n'est envoyé nulle part. Si un débit est sorti du tas de chutes au lieu d'une planche neuve, un café sur Ko-fi aide à faire avancer le programme — ou, pour qui préfère un exécutable prêt à l'emploi sans rien compiler, il s'achète sur la même boutique.